visión por computador industrial: guía práctica para seleccionar e implementar sistemas
La visión por computador industrial permite automatizar inspección, medición y control en líneas de producción. Este texto explica cómo elegir y desplegar una solución realista de visión por computador industrial, con criterios técnicos, mini-casos y recomendaciones para evitar errores frecuentes.
Casos comunes que justifican una solución de visión por computador industrial
No todas las tareas industriales requieren visión avanzada. Identificar escenarios con alto impacto operativo ayuda a priorizar inversiones. Ejemplos concretos:
- Inspección de soldaduras en placas electrónicas: detección de faltantes, puentes y parámetros de forma.
- Verificación de presencia y orientación de tapas en línea de bebidas: ciclo alto y tolerancias pequeñas.
- Lectura automática de códigos y etiquetas en logística (OCR/Code reading) para trazabilidad.
- Control dimensional de piezas torneadas mediante perfiles y medición submilimétrica.
- Detección de contaminantes o defectos superficiales en textiles o piezas pintadas.
Cada caso tiene requisitos distintos: velocidad, resolución, iluminación y tolerancia de rechazo. Evaluar el coste por hora de parada y la tasa de defectos actuales facilita calcular el umbral de rentabilidad.
Componentes y decisiones técnicas clave
Un proyecto sólido fusiona componentes físicos, algoritmos y lógica de integración. La elección errónea en cualquiera de estas capas genera reprocesos o falsos rechazos.
Cámaras y óptica
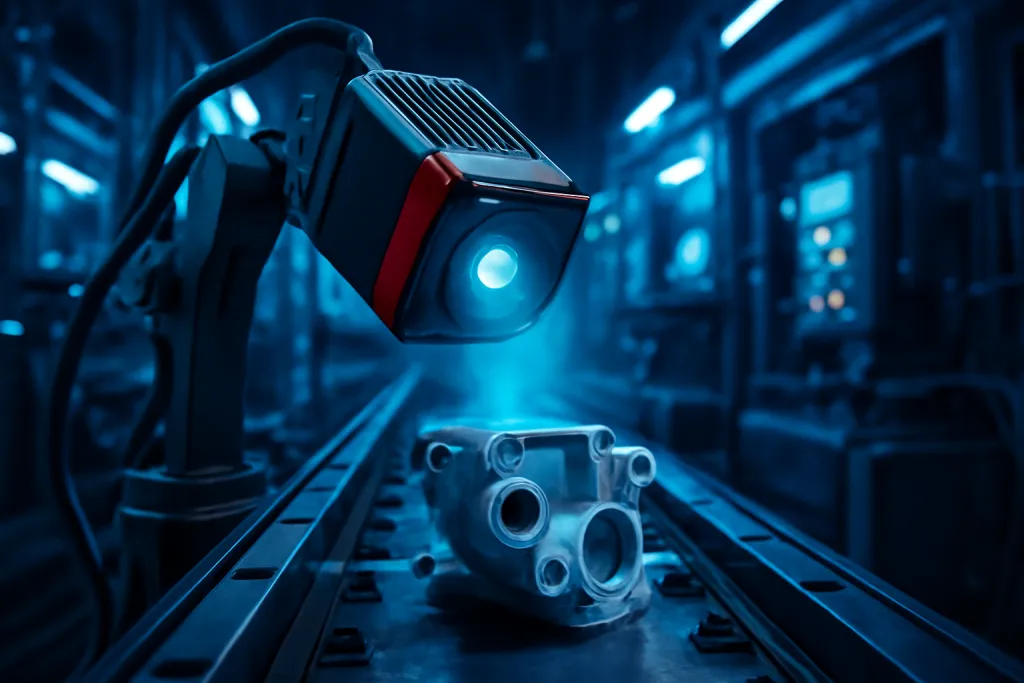
- Tipo de cámara: lineal vs área. Las cámaras lineales son preferibles para inspección continua de tiras o web; las de área para estaciones puntuales.
- Resolución efectiva: calcular píxeles por milímetro según la tolerancia requerida. Evitar elegir resolución excesiva que aumente procesamiento sin ganar precisión práctica.
- Lentes y distancia de trabajo: la distorsión y la profundidad de campo afectan mediciones. Seleccionar lentes con baja distorsión para metrología.
Iluminación
La iluminación condiciona el contraste y la repetibilidad. Considerar iluminación coaxial, LED de alto CRI, backlight para siluetas y domos difusores según el defecto objetivo. Establecer una condición de iluminación reproducible: fijar potencia, temperatura de color y colocación.
Procesamiento y algoritmos
Decidir entre técnicas clásicas (umbral, morfología, detección de bordes) y aprendizaje automático (clasificadores, redes convolucionales). Reglas generales:
- Si los defectos son bien definidos y las condiciones controlables, las técnicas clásicas suelen ser más rápidas y deterministas.
- Si existe variabilidad amplia o defectos complejos, deep learning aporta robustez pero exige datos anotados y validación rigurosa.
Integración y comunicaciones
El sistema de visión debe integrarse con PLCs, sistemas MES y líneas de comunicación industrial (Ethernet/IP, PROFINET, OPC UA). Definir latencia máxima aceptable y estrategias de bypass en caso de fallo.
Diseño del sistema: errores frecuentes y cómo evitarlos
Al implementar, aparecen errores que incrementan costes de mantenimiento o reducen la efectividad. A continuación, las fallas más habituales y la forma de mitigarlas.
- Subestimar la variabilidad del entorno. Variaciones de temperatura, suciedad o iluminación cambian la apariencia de la pieza. Mitigación: pruebas en condiciones reales, cámaras con control térmico si procede y rutinas de recalibración.
- Insuficiente muestra de datos para modelos ML. Entrenar con ejemplos limitados genera sobreajuste. Mitigación: recoger imágenes representativas de todas las variantes y usar técnicas de aumento con prudencia.
- Mala elección de iluminación. Cambios sutiles en ángulo o color pueden romper reglas basadas en contraste. Mitigación: prototipado temprano con diferentes geometrías de iluminación y uso de controladores de intensidad.
- No planear mantenimiento ni control de calidad del modelo. Los modelos precisan reentrenamiento cuando cambian materiales o procesos. Establecer un plan de revisión y una métrica de deriva.
- Ignorar requisitos de trazabilidad y registro. Falta de logs complica analizar rechazos. Implementar almacenamiento de imágenes de referencia y metadatos para auditoría.
Implementación paso a paso con ejemplos reales
Un método secuencial reduce riesgos técnicos y comerciales. Proceso recomendado:
- Definir objetivo medible: p. ej., reducir defectos detectados por operador en un 80% o disminuir retrabajos en 50%.
- Recolección de datos: capturar imágenes en la línea en diferentes turnos y condiciones; etiquetar defecto/no defecto y subtipos.
- Prototipado offline: desarrollar algoritmos en entorno controlado y validar en lote de pruebas.
- Prueba en banco: montar cámara, iluminación y lógica en una estación desacoplada para evaluar tolerancias y tiempos.
- Integración en línea: instalar en la línea, sincronizar con PLC y definir acciones (rechazo, señal, conteo).
- Fase piloto y ajuste: correr en producción limitada, recoger métricas y ajustar umbrales o reentrenar modelos.
- Escalado y mantenimiento: documentar procedimientos de recalibración y establecer acuerdos de rendimiento (SLA).
Mini-caso 1: inspección de tapas en una embotelladora. Después de prototipar con iluminación backlight y una cámara de área a 5 MP, se logró bajar la tasa de rechazo humano del 3% al 0.3%. Clave: sincronización con encoder para asegurar exposición estable.
Mini-caso 2: detección de microgrietas en carcasas plásticas. Aquí el uso de redes convolucionales con dataset equilibrado permitió identificar grietas no visibles con métodos clásicos. Se definió un proceso de etiquetado por especialistas y una regla de verificación manual antes del rechazo definitivo.
Criterios de evaluación y retorno de inversión
Antes de comprar, evaluar con métricas cuantificables. Aspectos a medir:
- Tasa de detección correcta (true positive rate) y tasa de falsos positivos.
- Tiempo de ciclo y latencia de decisión.
- Tasa de cobertura del producto: variantes y tamaños admitidos sin reconfiguración.
- Costes totales: hardware, integración, licencias de software, ingeniería y mantenimiento anual.
Fórmula simple de ROI: ahorro anual en costes de inspección y reproceso dividido por coste total de proyecto. Incluir costes ocultos: tiempo de calibración por cambio de formato, repaso manual y formación del equipo.
Recomendación práctica: priorizar pruebas con retorno rápido (mejoras en calidad que eviten costes de retrabajo) antes de proyectos ambiciosos que impliquen rediseño de producto.
Pasos siguientes para desplegar visión por computador industrial
Para avanzar: realizar un pilotaje acotado, documentar criterios de aceptación y definir un plan de escalado. Seleccionar proveedores con experiencia en la industria objetivo y pedir referencias o pruebas de concepto con datos reales. Establecer un plan de mantenimiento que incluya recolección continua de datos para detectar deriva del sistema.
La visión por computador industrial puede reducir costes y aumentar trazabilidad, siempre que el proyecto tenga objetivos claros, validación técnica y un plan de operación. Las decisiones sobre hardware, iluminación, algoritmo y estrategia de mantenimiento determinan el éxito operativo y la sostenibilidad del sistema.
Acción recomendada: iniciar una prueba piloto con criterios concretos de aceptación y una muestra de datos representativa para validar la solución antes de cualquier despliegue masivo de visión por computador industrial.